


Een diepgroefkogellager dat binnen de eerste 1.000 bedrijfsuren kapot gaat, is zelden een lagerprobleem. Meestal is het een passend probleem. Rijd een 6205 op een as door op de buitenring te slaan en de montagekracht wordt door de kogels naar de loopbanen verplaatst, waardoor er sporen achterblijven die als geluid verschijnen lang voordat het vet aan vervanging toe is.
Wat hoort er dan in een montageset? Lagermontagegereedschappen vallen in vier werkfamilies: krachtgereedschappen (aspersen, hydraulische persen, pasbuizen en -hulzen), warmtegereedschappen (inductieverhitters, oliebaden en ovens), aandrijf- en slaggereedschappen (slaghamers, slagringen en hydraulische moeren), en verwijderingsgereedschappen (twee- en drieklauwtrekkers, blindtrekkers en schuifhamers). Voeg daar een meetklok, een voelermaat en een contactthermometer aan toe, en u kunt vrijwel elk standaardlager correct monteren en controleren.
De regel die ze met elkaar verbindt is kort: oefen alleen kracht uit op de ring die de perspassing draagt, blijf onder de lagertemperatuurlimiet en bevestig het resultaat met een meting in plaats van met een gevoel.
Wat telt als lagermontagegereedschap?
Een lagermontagegereedschap is elk apparaat dat een lager op zijn plaats houdt met het juiste krachtpad, de juiste temperatuur en uitlijning. Uw bestaande werkplaatspers komt al in aanmerking, op voorwaarde dat u de juiste adapter voor de boring voor u heeft.
| Gereedschapsfamilie | Het meest geschikt voor | Typisch boringbereik | Het voorkomt mislukkingen |
|---|---|---|---|
| Aspers en pasbuis | Koude montage, lichte tot medium pasvorm | 10 tot 80 mm | Brinelling veroorzaakt door hamerslagen |
| Hydraulische pers en fittinghuls | Koude montage, zwaardere interferentie | 30 tot 150 mm | Gespannen, verkeerd uitgelijnde zitplaatsen |
| Inductieverwarmer | Warme montage, middelgrote en grote lagers | 50 tot 500 mm | Overmatige kracht en beschadigde stoelen |
| Oliebad of oven | Warme montage, laag volume, eenvoudige onderdelen | Elke | Ongelijkmatige, ongecontroleerde verwarming |
| Hydraulische moer met olie-injectie | Taps toelopende en zware interferentiepasvormen | 100 mm en hoger | Galmen op taps toelopende stoelen |
| Trekker met twee of drie kaken | Demonteren van buitenringen van behuizingen | 10 tot 100 mm | Het scoren van de huisvestingszetel |
| Blindtrekker of schuifhamer | Lagers in blinde of schouderbehuizingen | 10 tot 50 mm | De binnenring door de ballen trekken |
De boodschap uit de tabel is dat de adapter belangrijker is dan de machine. Een bescheiden aspers met een passende buis van de juiste maat presteert beter dan een grote hydraulische pers die met een stuk buis wordt gebruikt.
Koude montage: persen, pasbuizen en hulzen
Voor boringen tot ongeveer 80 mm en gewone perspassingen is een pers met de juiste pasbuis de snelste en veiligste methode, en deze kost veel minder dan verwarmingsapparatuur.
Twee details bepalen of de pers helpt of schaadt. De kracht moet door de ring gaan die feitelijk strak zit: bij een perspassing op de binnenring drukt de buis op het binnenringvlak; bij een behuizingspassing drukt deze op de buitenring. Het buisvlak moet ook vlak, evenwijdig en breed genoeg zijn om de ringschouder te bedekken zonder de kooi, het schild of de afdichting te raken.
Maatvoering is waar workshops de bochten om snijden. Een te smalle buis concentreert de spanning op een smalle band van de ring en kan het lager kantelen; een die te breed is, drukt op de kooi. Controleer de grensafmetingen op de technische gegevens pagina voor de exacte serie voordat u een buizenset bewerkt.
Een gewone hamer is geen montagegereedschap. Een dode slaghamer met een goed passende huls is acceptabel voor kleine lagers met lichte passingen, en is vaak de enige optie ter plaatse, maar de impact moet nog steeds recht op de strakke ring terechtkomen.
Dit is de werkomgeving van de meeste lagers uit de 60-serie en 62-serie: algemeen industrieel gebruik met aspassingen van j5 tot k5, waarbij één goed gemaakte buizenset het merendeel van de routinematige montagewerkzaamheden dekt.
 OEM diepgroefkogellager 60-serie Categorieoverzicht 60-serie diepgroefkogellagers met GCr15-ringen, meerdere afdichtingen, nauwkeurigheidsgraden en belasting-/snelheidsgegevens voor routinematige industriële montage. Bekijk Product →
Warme montage: inductieverhitters en temperatuurlimieten
Warmte is het juiste hulpmiddel wanneer koude montage buitensporige kracht zou vergen, wat in de praktijk betekent dat de montage verder gaat dan ongeveer 0,05 mm interferentie of boringen groter dan 100 mm.
De rekenkunde is eenvoudig. Lagerstaal zet uit met ongeveer 0,00115 procent van zijn diameter per graad Celsius, dus 0,05 mm interferentie op een boring van 100 mm vereist een stijging van ongeveer 45 graden Celsius, plus een werkmarge van 20 tot 30 graden Celsius. Het doel landt gewoonlijk bij een temperatuur van 70 tot 90 graden Celsius, comfortabel binnen het veilige bereik.
Dat bereik heeft grenzen. Standaardlagers mogen de temperatuur van 120 graden C niet overschrijden, en afgedichte of voorgesmeerde lagers moeten op of onder de 80 graden C blijven, zodat vet en afdichtingselastomeer overleven. Inductieverhitters bereiken het doel snel en gelijkmatig, en de meeste apparaten houden een vaste temperatuur aan. Een oven of oliebad verwerkt kleine hoeveelheden, maar warmt langzaam op, en een oliebad laat residu achter dat moet worden verwijderd voordat het lager in gebruik wordt genomen.
Gebruik nooit open vuur, een kookplaat of een warmtepistool. Lokale oververhitting verandert de temperatuur van de loopbaan en de schade is onzichtbaar op het moment van montage.
Verwijderingsgereedschappen: trekkers, blinde trekkers en hydraulische moeren
Bij het demonteren volgt dezelfde omgekeerde logica: pak en trek aan de ring die de perspassing draagt, trek nooit door de rolelementen.
Voor een aspassing gebruikt u een lagerscheider of splitplaat achter de binnenring met een twee- of drieklauwtrekker. Voor een passende behuizing werkt de trekker op de buitenring. In blinde of schouderbehuizingen is een blinde trekker of glijhamer met een expanderende spantang het enige gereedschap dat de buitenring bereikt; als het lager niet beweegt, verwarm dan de behuizing matig in plaats van harder te slaan.
Grote, taps toelopende stoelen en zware pasvormen zijn een ander verhaal. Hydraulische moeren en olie-injectie zijn daar standaard omdat ze gecontroleerde axiale kracht uitoefenen zonder impact en de druk kan worden geregistreerd. Een lager dat tijdens het verwijderen door zijn kogels is getrokken, moet als schroot worden behandeld.
Het gereedschap afstemmen op de pasvorm en de boring
De gereedschapskeuze volgt de maat en pasvorm in plaats van de gewoonte. De onderstaande tabel is een redelijk uitgangspunt voor groefkogellagers bij normaal industrieel gebruik.
| Plicht en geschikt | Montagemethode | Verwijderingsmethode | Verificatie |
|---|---|---|---|
| Boring tot 50 mm, j5 tot k5 | Aspers met pasbuis | Scheidingsplaat plus trekker | Handrotatie, meetklok |
| Boring 50 tot 100 mm, k5 tot m5 | Hydraulische pers of inductieverwarmer | Trekker die op de strakke ring inwerkt | Controle van radiale slingering |
| 100 mm en hoger, m5 to n6 | Inductieverwarmer at 70 to 90 degrees C | Hydraulische trekker of olie-injectie | Opruimingscontrole na afkoeling |
| Afgedichte of voorgesmeerde lagers | Inductieverwarmer at or below 80 degrees C | Trekker, geen verwarming boven 80 graden C | Soepele rotatie met de hand |
| Dunne doorsnede of miniatuurserie | Lichte prieelpers, langzaam en vierkant | Blinde trekker of expanderende spantang | Voel voor ruwheid en spel |
Wanneer een lager volgens een tekening wordt gemaakt in plaats van volgens een cataloguspagina, volgt de montagemethode die tekening: de pasvorm, de hardheid van de zitting en de toegestane temperatuur komen allemaal voort uit de specificatie en het gereedschap moet deze respecteren.
OEM niet-standaard serie diepgroefkogellagers Op maat gemaakte diepgroefkogellagers gemaakt volgens tekeningen of monsters, met gevarieerde afmetingen, rijtypes, afdichtingen en miniatuurflensopties voor speciale uitrusting. Bekijk Product → Vijf montagefouten die de levensduur van lagers verkorten
De meeste oplopende schade is terug te voeren op een klein aantal terugkerende sluiproutes.
- Verkeerde ring rijden. De kracht die door de ballen wordt doorgegeven, bereikt binnen enkele seconden de loopbanen, zelfs met een hamer met een zacht oppervlak.
- Verwarming zonder controle. Een toorts of kookplaat veroorzaakt ongelijkmatige temperaturen en plaatselijke oververhitting waardoor de hardheid van de loopbaan verandert.
- Gebruik het oude lager als driver. Het komt in contact met het verkeerde oppervlak, brengt de belasting over via de kogels en loopt vaak vast in de zitting.
- De uitlijningscontrole overslaan. Een lager dat licht gespannen is ingedrukt, belast één kant van de loopbaan en valt vroegtijdig uit.
- Restspeling negeren. Controleer na afkoeling opnieuw met een meetklok; een lager dat stijf draait is al voorgespannen.
Hoe het lager zelf het gereedschap verandert dat u nodig hebt
Het lagerontwerp vormt net zo goed de gereedschapskist als de as. Lagers met dunne doorsnede, zoals de 67-, 68- en 69-serie, warmen sneller op en vervormen gemakkelijker dan de 60- of 62-serie, dus gecontroleerde inductieverwarming is belangrijker dan verwarmingsvermogen, en een pers is vaak veiliger dan een slaggereedschap.
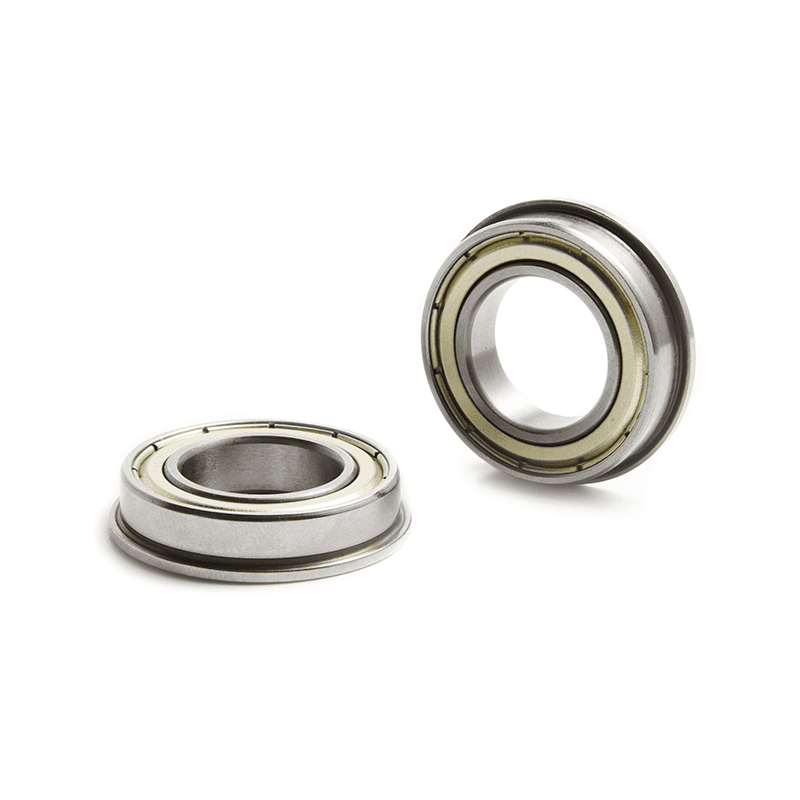
Lagers uit de flensserie in automatiseringsapparatuur laten zien hoe één kenmerk van de behuizing de methode verandert: de flens bevindt zich in een machinaal bewerkte uitsparing, zodat een pers met een vlakke plaat de axiale positie veel beter vasthoudt dan welk hamerwerk dan ook.
OEM flensserie diepgroefkogellagers Groefkogellagers met flens voor plaatsing in machinaal bewerkte uitsparingen, met afgeschermde en open varianten met kleine boring, GCr15-ringen en meerdere spelingsgraden. Bekijk Product → Miniatuurlagers uit de MR-serie tolereren vrijwel geen montagekracht en horen thuis in een lichte, goed uitgelijnde aspers. Grote lagers falen zelden omdat het gereedschap te klein was; ze mislukken omdat het gereedschap op de verkeerde ring is aangebracht.
FAQ: Lagermontagegereedschappen in de praktijk
Kan ik een lager met een hamer monteren?
Alleen met een goede slagring of pashuls op een lichte passing. Directe hamerslagen op een ring, en elke slag die door de kogels gaat, zal het lager beschadigen, ook al ziet het er naderhand nog prima uit.
Heb ik een inductieverwarmer nodig, of is een oven voldoende?
Een oven kan kleine hoeveelheden aan en past er eenvoudig in, maar verwarmt langzaam en ongelijkmatig. Bij herhaald productiewerk geeft een inductieverhitter met een temperatuurinstelpunt consistente resultaten en beschermt het vet en afdichtingen.
Hoe warm is te warm voor een lager?
Blijf op of onder de 120 graden C voor standaardlagers en 80 graden C voor afgedichte of voorgesmeerde typen. Bevestig met een contactthermometer in plaats van door aanraking.
Wat is het meest onderschatte montagegereedschap?
Een passende buis op maat van de strakke ring, gevolgd door een meetklok. Samen voorkomen ze meer lagerstoringen dan welke persupgrade dan ook.
Monteren is een meetbaar proces, geen kwestie van kracht en gevoel. Pas het gereedschap aan de ring aan, respecteer de temperatuurlimieten en controleer het resultaat voordat de machine draait. Dat is de hele methode, en het is het goedkoopste betrouwbaarheidswerk dat in elke werkplaats verkrijgbaar is.
Een lager dat de eerste keer correct zit, gaat langer mee dan drie lagers die door giswerk zijn ingedrukt.





Neem contact met ons op